精密蚀刻·一站无忧——您的金属蚀刻全流程解决方案专家!

20年专注金属蚀刻研发
产品质量有保证,售后7×24小时服务
24小时咨询热线:13521897258
精密蚀刻·一站无忧——您的金属蚀刻全流程解决方案专家!
20年专注金属蚀刻研发
产品质量有保证,售后7×24小时服务
 24小时咨询热线: 13521897258
手机:13521897258
电话:010-67566879
邮箱:photo_etching@163.com
地址:北京大兴区兴华大街绿地财富中心B座701


铝汽车装饰条蚀刻:精密工艺,定义汽车美学新标准铝汽车装饰条蚀刻是一项将美学与功能完美结合的精密金属表面处理技术。它通过化学蚀刻工...
24小时咨询热线:13521897258
产品详情
铝汽车装饰条蚀刻,是在铝合金饰条的局部区域用化学方法溶解出凹陷图案,做出品牌标识、装饰线条或纹理的加工方式。它常用于车门内饰条、中控台饰条、换挡面板、迎宾踏板与车窗外饰条。看似只是"在铝上刻个图案",但真正决定成败的是一个容易被跳过的前提:饰条表面通常已经有阳极氧化膜,而氧化膜本身就是一层天然抗蚀层。先搞清这件事,工艺路线、深度、颜色和耐久性才有讨论的基础。本文按这个顺序展开。
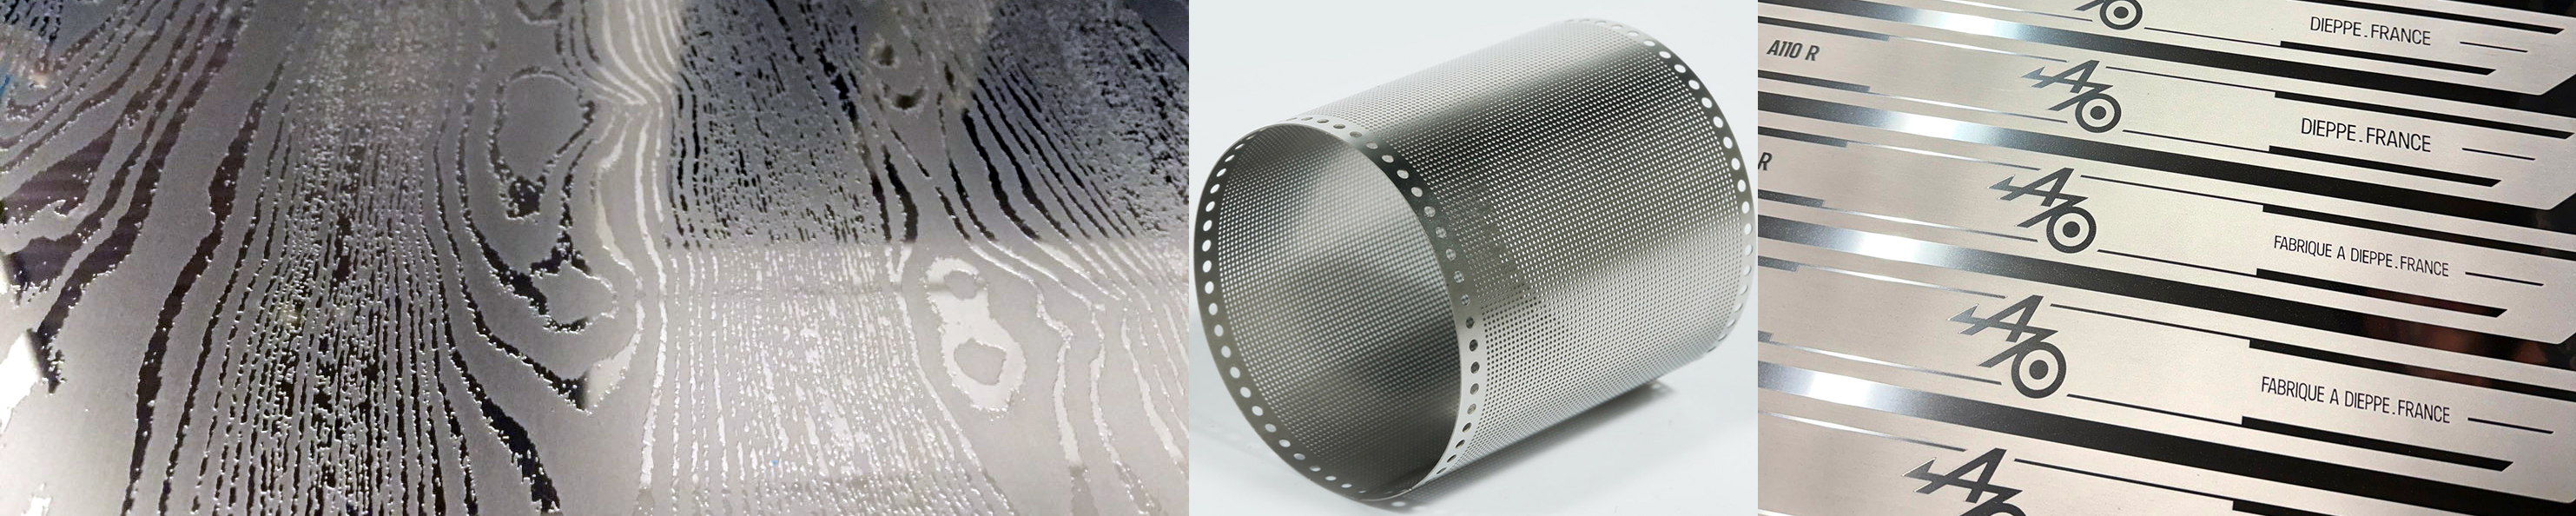
图1:蚀刻成型的饰条图案,凹陷区与平面形成哑光/亮光的质感对比
阳极氧化把铝表面变成一层致密的氧化铝(Al₂O₃)膜,汽车外饰件膜厚通常在 10–15 µm,内饰件略薄。这层膜在 pH 4–9 的范围内化学性质稳定,耐酸碱、耐腐蚀——它之所以能保护铝材,正是因为它抗蚀。
而蚀刻液的原理恰恰是腐蚀金属。酸性或碱性蚀刻液对铝基体的溶解速度远高于对氧化铝膜的溶解速度。所以在已经氧化好的表面直接涂胶、曝光、蚀刻,会得到一个很尴尬的结果:该蚀的地方蚀不动,或者蚀得极不均匀。
这也解释了为什么"在阳极氧化饰条上直接蚀刻"的说法在工艺上站不住。要做出清晰的凹陷图案,必须先处理掉图案区域的氧化膜,或者把蚀刻安排在氧化之前。这就是下面三条路线的由来。
| 路线 | 工序顺序 | 特点与适用 |
|---|---|---|
| 先蚀刻后氧化 | 铝基材 → 蚀刻凹陷 → 阳极氧化 → 填漆(可选)→ 封孔 | 最常用。平面与凹槽一起氧化,整体性较好;凹槽底部膜层生长条件与平面略有差异,颜色可能有细微深浅 |
| 先氧化后破膜再蚀刻 | 阳极氧化 → 图案区局部去除氧化膜 → 蚀刻 → 二次氧化或封孔 | 平面氧化膜完整保留,耐磨性较好;破膜精度决定图案边缘质量,工序较多 |
| 氧化膜当掩膜(激光+蚀刻) | 阳极氧化 → 激光刻除图案区氧化膜 → 蚀刻 → 填漆 → 封孔 | 不需要涂胶曝光,适合中小批量与快速改版;激光刻线精度高,但边缘会有轻微热影响 |
三条路线没有绝对优劣,取决于三点:图案精度要求、批量大小、以及平面氧化膜是否必须保持完整。内部件对成本和改版灵活性更敏感,常用第一条;外饰件对耐候与耐磨要求高,第二、三条更能保住平面膜层的完整性。
询价时有一句话最省时间:"来料是已氧化的成品饰条,还是裸铝型材?"——这两个答案对应完全不同的工艺链和报价。
蚀刻不是越深越好。深度直接决定观感、触感,也决定能做出多细的线宽。原因在于侧蚀:药液在向下溶解的同时也会向侧面溶解,深度越大,侧蚀量越大,细线条就越容易变细、边缘变圆。
| 深度区间 | 视觉效果 | 适用与限制 |
|---|---|---|
| 浅蚀 5–15 µm | 主要破坏表面光泽,形成哑光与亮光的对比,几乎无凹陷手感 | 适合细腻纹理、低调的 Logo;可做很细的线宽 |
| 中蚀 20–50 µm | 明显凹陷,可填漆成色,指腹划过有刻痕感 | 内饰件主流区间;线宽一般不小于 0.2 mm |
| 深蚀 50 µm 以上 | 立体感强,光影层次明显 | 侧蚀显著,最小线宽随之放大;深度不宜超过板厚的 50%,否则影响结构强度 |
有一个实用经验:如果设计稿里的线条很细(0.1–0.2 mm),深度建议控制在浅蚀区间;反过来,如果要做填漆且要求颜色饱满,深度就得够,通常 30 µm 以上,这时线宽也要相应放大。设计与工艺需要一起定,单方面定死其中一个,另一个往往做不出来。
图2:蚀刻图案的铝合金迎宾踏板,属于铝饰条蚀刻的典型应用
图纸处理与菲林制作。把 Logo、线条或纹理转成矢量图,按侧蚀量做补偿缩放(蚀刻后线宽会变细,菲林需预先加宽),输出高精度菲林。
基材前处理。脱脂、除自然氧化层、水洗。前处理不彻底,抗蚀层附着力不足,蚀刻时会出现"渗蚀",图案边缘毛糙。
涂布与曝光。均匀涂布光致抗蚀剂,贴菲林紫外曝光,把图形转移到抗蚀层。
显影。溶去未曝光区域的胶层,露出待蚀刻的铝面。
蚀刻。按设定的深度控制药液浓度、温度与作用时间。这一段决定深度一致性与边缘清晰度,需要按批做深度抽检。
退膜与清洗。去除抗蚀层,多级水洗,避免残药在凹槽内滞留造成后续腐蚀。
后处理。按路线选择:整体阳极氧化、二次氧化封孔、凹槽填漆,或加喷涂保护层。
检验与包装。检验图案位置、线宽、深度、颜色一致性与外观,贴保护膜包装防刮擦。
关于填漆(color fill):做法是在凹槽内填入色漆或油墨,刮去平面的余漆后固化,让颜色只留在凹陷里。它能做出高对比的彩色标识,但需要说明一点——填充的色料是高分子材料,长期日晒与擦拭会老化、磨损。所以外饰件如果要求十年耐候,通常更倾向"纯凹陷+氧化着色",而不是填漆。这个取舍建议在打样阶段就定下来。
| 项目 | 常规范围 | 备注 |
|---|---|---|
| 常用材质 | 1050、1060、5052、6061、6063 等 | 纯铝与 5 系、6 系铝合金的蚀刻速率不同,需分别设定参数 |
| 饰条厚度 | 0.5–3.0 mm | 型材与板材均可,异形截面需专用工装 |
| 蚀刻深度 | 5 µm 至板厚的 50% | 深度越深,侧蚀越大 |
| 最小线宽 | 0.15–0.3 mm | 与深度联动,浅蚀可做更细 |
| 图案位置公差 | ±0.05–0.1 mm | 长条件需考虑累计误差 |
| 加工幅面上限 | 约 500×600 mm | 长条件可分段蚀刻后拼接对位 |
| 表面状态 | 拉丝、镜面、喷砂、预氧化 | 来料状态决定工艺路线,见第二节 |
| 颜色实现 | 氧化着色、凹槽填漆、喷涂 | 填漆的耐候性低于氧化着色 |
以上为常规工艺区间,具体项目以图纸评审与样品实测为准。不同牌号铝合金的蚀刻速率差异明显,参数需按材质单独标定。
| 方式 | 图案性质 | 耐久性 | 适用与局限 |
|---|---|---|---|
| 蚀刻(纯凹陷) | 材料本体凹陷,无附加层 | 不存在膜层剥离问题,凹陷不因擦拭消失 | 需制菲林,改版成本低;深色对比需靠氧化或填漆实现 |
| 蚀刻+填漆 | 凹陷内填充色料 | 色料为高分子材料,长期日晒与擦拭会老化 | 色彩对比强;户外长周期使用需做耐候验证 |
| 丝印/移印 | 表面附加油墨层 | 油墨层存在磨损与脱落可能 | 成本低、多色方便;不适合高摩擦部位 |
| 贴标/铭牌粘贴 | 表面粘贴层 | 存在翘边、脱落风险 | 适合售后与短期标识;不适合长期外饰 |
| 激光打标 | 表面改性或微熔 | 无附加层,但对比度依赖材料 | 无需制版、改版最快;深色铝上对比度有限 |
选择逻辑通常是:要"图案与材料同寿命"就选蚀刻;要"多色且成本低"就选丝印;要"打样最快、数量很少"就选激光打标。三者也可以组合,例如蚀刻做主体图案、丝印做辅助说明文字。
车门内饰条。品牌 Logo、装饰线条、纹理饰面,是内饰件里用量较大的部位。
中控台与仪表台饰条。图案通常配合氛围灯,蚀刻深度会影响透光效果,需与光学设计一起确认。
换挡面板与旋钮饰圈。细节尺寸小,对线宽与位置公差要求高。
方向盘装饰件。属于高触摸频率部位,建议纯凹陷而不填漆,避免色料磨损。
迎宾踏板与门槛饰条。高摩擦、易踩踏,深蚀加防滑纹是常见做法。
车窗外饰条与行李架饰件。长期户外暴晒,耐候性是首要指标,优先选氧化着色路线。
| 序号 | 资料 | 作用 |
|---|---|---|
| 1 | 零件图纸(3D 或含展开尺寸的 2D) | 确定图案位置、曲率与工装方案 |
| 2 | 来料状态:裸铝型材 或 已氧化成品 | 决定走哪条工艺路线,见第二节 |
| 3 | 材质牌号与表面处理方式 | 不同牌号蚀刻速率不同,参数需标定 |
| 4 | 图案文件(矢量 AI/CDR/DXF) | 位图需先矢量化,否则边缘会出现锯齿 |
| 5 | 蚀刻深度或视觉效果要求 | 决定深度区间与最小线宽 |
| 6 | 颜色方案:氧化着色 或 填漆 | 影响耐候性与工序 |
| 7 | 验收标准与检测项目 | 如耐候、盐雾、附着力,需在合同中明确 |
| 8 | 预计批量与打样需求 | 决定用菲林还是激光直写 |
Q1:蚀刻的图案会脱落或褪色吗?
需要分两种情形看。纯凹陷图案是材料本体被溶解形成的,不存在"层"的概念,因此不存在膜层剥离或脱落的问题,日常擦拭也不会让图案消失。填漆图案则不同——凹陷里的色料是高分子材料,长期日晒、汗液与清洁剂作用下会缓慢老化、磨损,这类图案的耐久性取决于填漆材料与保护层。另外,表面阳极氧化着色(尤其深色)在长期紫外线照射下会有缓慢变化。
Q2:可以蚀刻彩色的图案吗?
可以,两条常见路径:一是蚀刻后整体阳极氧化着色,凹槽与平面一起上色,靠深度差形成明暗层次;二是凹槽填漆,做出与平面明显不同的颜色。前者耐候性更好,后者色彩对比更强但存在老化问题。若要求多色渐变,通常需要多次填漆套色,工序与成本都会上升。
Q3:来料已经是阳极氧化的饰条,还能蚀刻吗?
不能直接在氧化面上蚀刻。阳极氧化膜是氧化铝,化学稳定性很强,本身就是抗蚀层,蚀刻液对它作用很弱。要做出清晰图案,需要先局部去除图案区的氧化膜(激光刻除或碱液局部处理),再蚀刻,最后做二次氧化或封孔。这一路线可行,但工序多、成本高于"裸铝蚀刻后再氧化"。
Q4:图案能做到多细?
取决于蚀刻深度。浅蚀(5–15 µm)可做到 0.15 mm 左右;中蚀(20–50 µm)建议不小于 0.2 mm;深蚀 50 µm 以上时侧蚀明显,线宽需放大到 0.3 mm 以上。如果设计稿线条很细又要求深蚀,通常需要在"加深"和"保细"之间取舍。
Q5:最小起订量和交期是多久?
支持小批量定制与打样,具体起订量按图案复杂度、材质与表面处理方式商定。打样与批量交期与当时的排产情况、后处理是否外协有关,需在订单确认时一并约定。新项目建议先做样件完成装配与外观确认,再进入批量。
Q6:蚀刻过程环保吗?
铝蚀刻使用酸性或碱性蚀刻液,属于需要规范管理的化工工序。废液与废气应按当地环保要求收集,委托有资质单位处理,不能直排。这方面的合规要求与处置凭证,可在项目对接时按需提供。
把第八节的资料发过来,我们会先做一次可制造性评审:来料状态决定走哪条路线、图案线宽与深度是否匹配、是否需要做侧蚀补偿,然后给出方案与报价。图纸评审阶段的技术沟通不收费;涉及耐候验证或光学配合的深度服务另行商定。
我们在铝材蚀刻方面的工艺积累,也用于铝标牌、铝铭牌、铝发热片等产品,相关能力可参见铝蚀刻加工与铝板腐蚀加工栏目。
说明:本文所列工艺参数、深度区间与线宽关系均为该工艺路线的常规范围,用于方案初判,不构成对具体产品的性能承诺。耐候、盐雾、附着力等检测项目是否执行及判定标准,以双方合同约定为准。实际交付以确认的图纸、样品及检验报告为准。
相关内容:铝蚀刻加工 · 铝板腐蚀加工 · 铝铭牌蚀刻 · 联系我们
8848sign 金属蚀刻加工